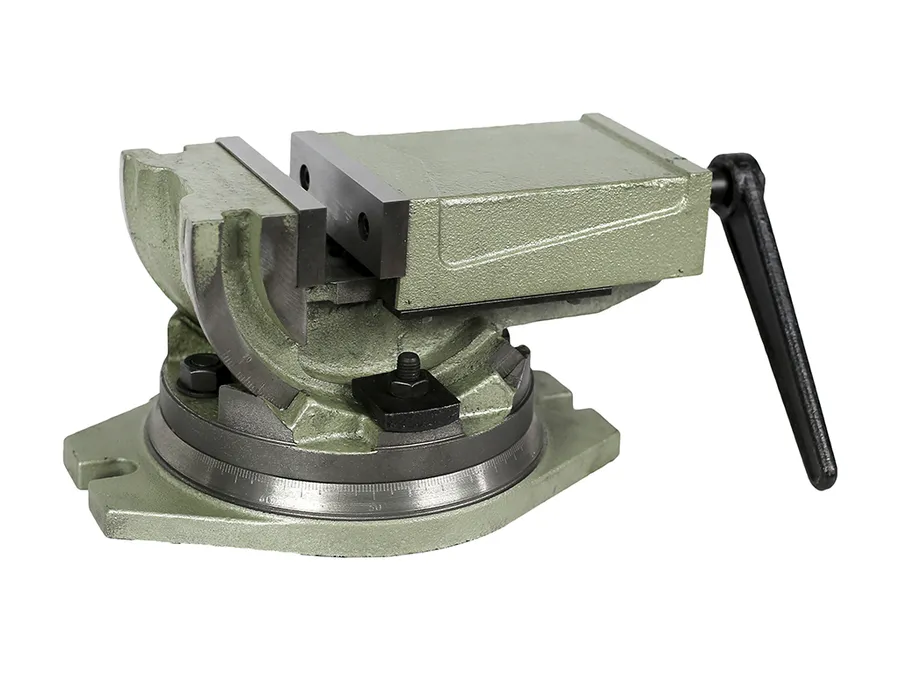
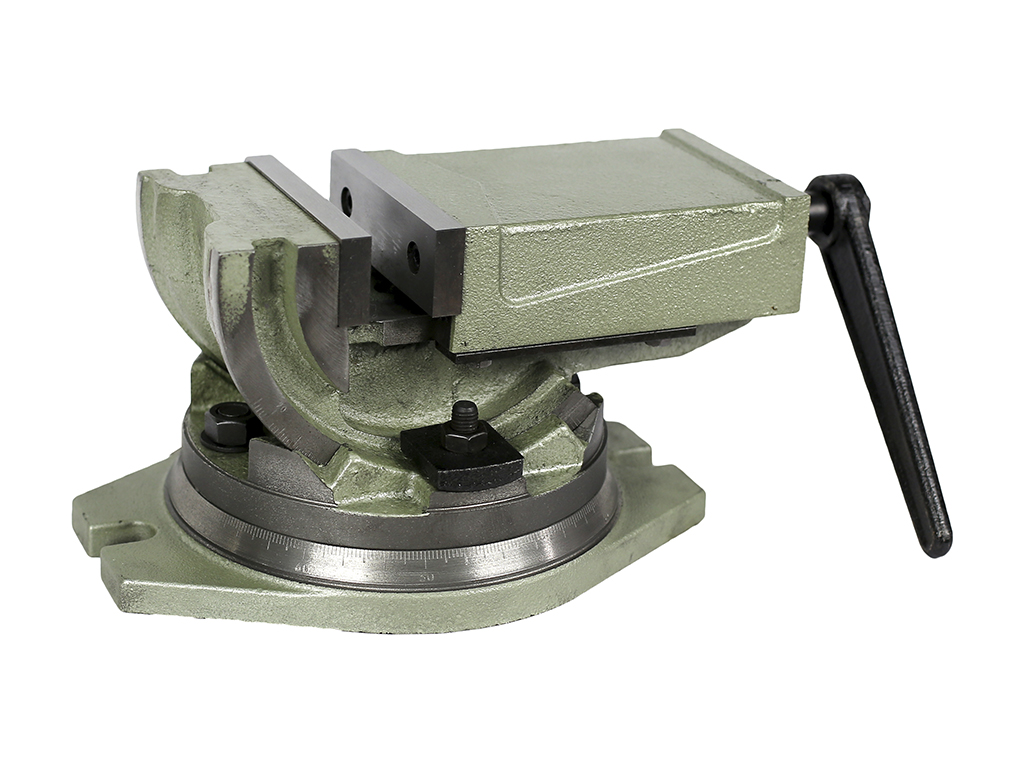
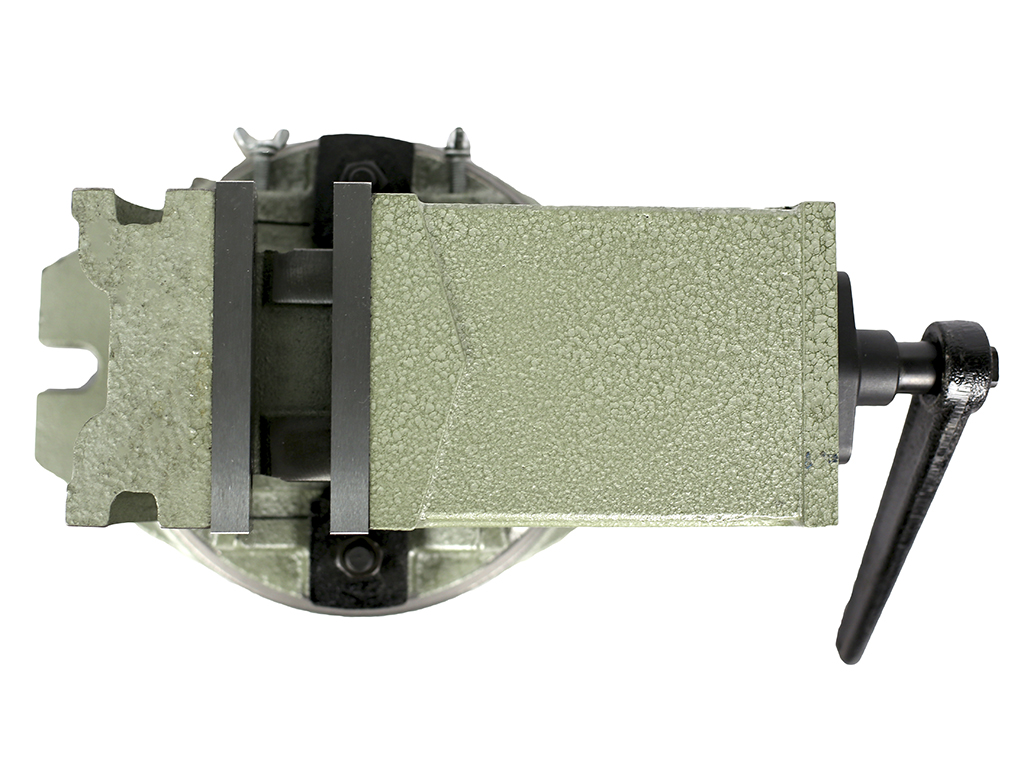
Metal Master ТСтП2хО160
Metal Master
Уточняется
Подтвердим стоимость, комплектацию и срок поставки после получения заявки.
Есть вопросы? +7 (987) 770-00-85Описание
1. НАЗНАЧЕНИЕ И ОПИСАНИЕ
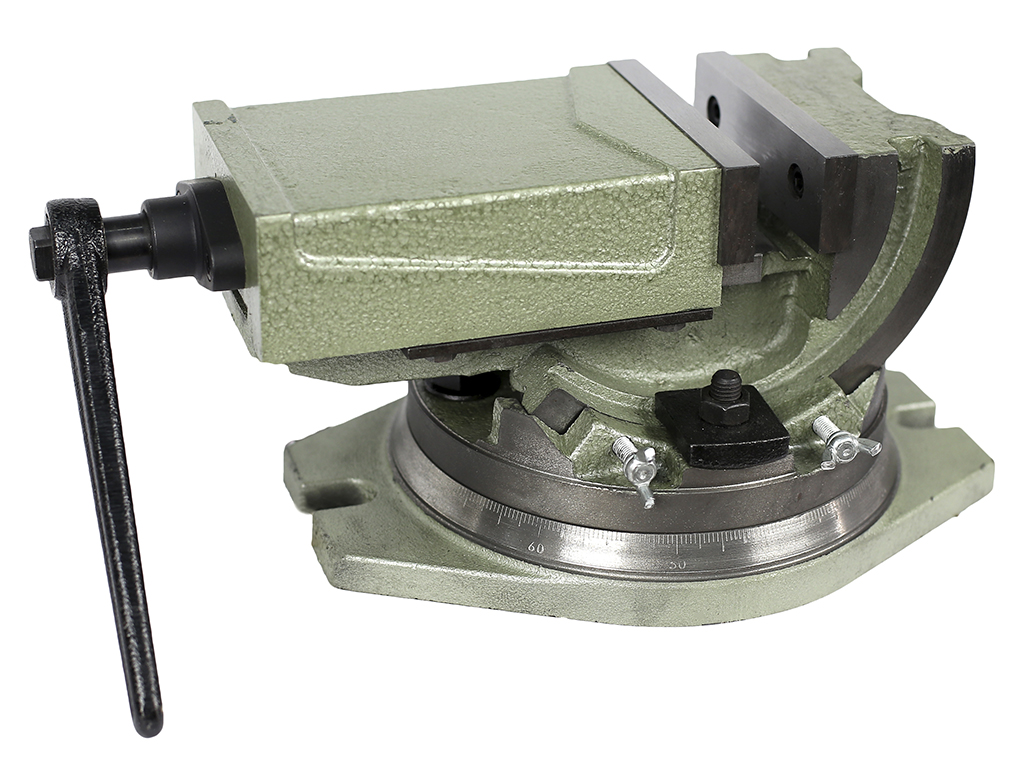
Тиски станочные прецессионные 2-х осевые ТСтП2хО160 предназначены для фрезерных, строгальных, шлифовальных, сверлильных и слесарных работ, требующих крепления обрабатываемых деталей под углом к вертикальной плоскости. Угол поворота в вертикальной плоскости 90˚, в горизонтальной - 360 ˚.
2. ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
2.1. Инструмент изготавливается в соответствии с ISO 9001. Для создания корпусных деталей применяется высококачественный чугун.

2.2. Основные параметры и размеры станочных глобусных тисков приведены в таблице 1:
| Модель | ТСтП2хО160 |
|---|---|
| Ширина губок s, мм | 160 |
| Максимальных ход губок, м | 120 |
| Высота губок h, мм | 50 |
| Ширина крепежного паза k, мм | 18 |
| Ширина присоединительного квадрата ходового винта, мм | 19 |
| Диаметр крепежных болтов, мм | М16 |
| Цена деления шкалы угла поворота | 1˚ |
| Максимальный угол наклона по вертикали | 90˚ |
| Тип винта | закрытый |
| Максимальное усилие зажима, кгс | 4000 |
| Расстояние между отверстиями крепёжных элементов, мм | 300 |
| Длина, мм | 270 |
| Габаритные размеры упаковки, мм | 440*260*200 |
| Масса, кг | 33 |
2.3. Губки тисков закалены.

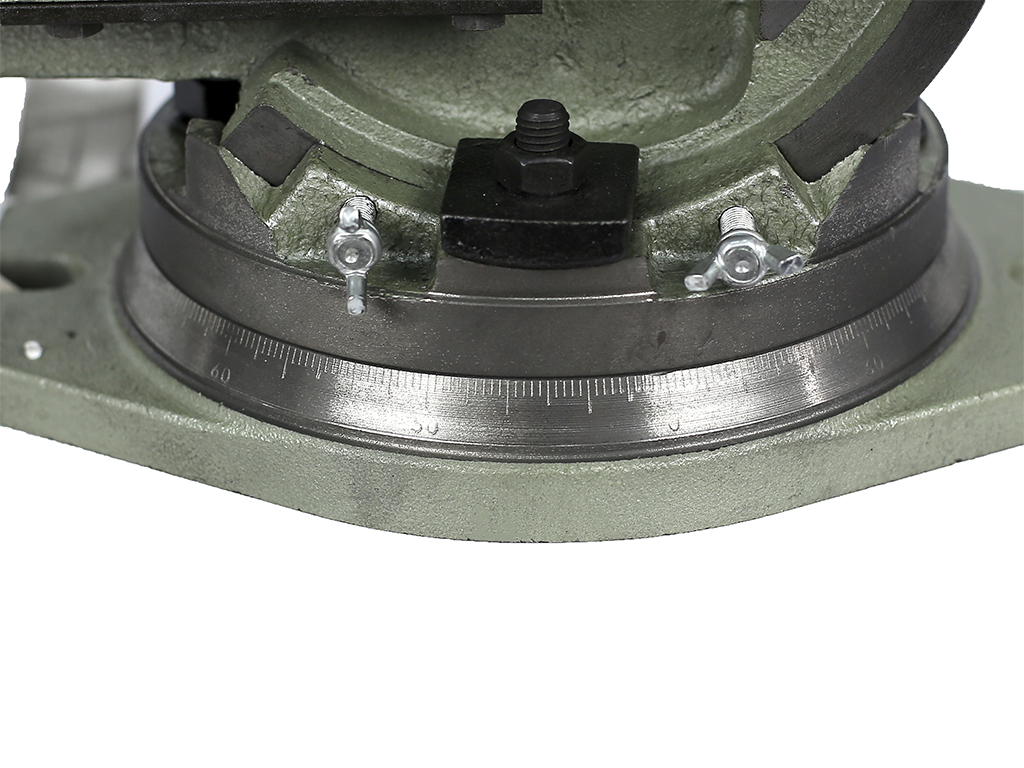
2.4. Поворотная база корпуса градуирована по шкале с шагом в 1 градус. Шкала определена гравировкой, что обеспечивает качество и длительность эксплуатации.

2.5. Тиски позволяют проводить обработку деталей, обеспечивая точностные характеристики базирования, представленные в таблице 2.
| № пп | Точностной параметр | Допустимая погрешность | |
| 1 |
| Параллельность верхней установочной базы к основанию стола станка (на базовой длине 100 мм, по любым двум взаимно перпендикулярным направлениям) | не более 0,06 мм |
| 2 |
| Перпендикулярность неподвижной и подвижной губок тисков к верхней установочной базе (на базовой длине 100 мм) | не более 0,05 мм |
| 3 |
| Параллельность подвижной и неподвижной губок в направлении ширины (на базовой длине 100 мм) | не более 0,05 мм |
| 4 |
| Параллельность осей, закрепленных заготовок, в положении угла подъема α1=30˚ и в положении угла подъема α2="60˚ (на базовой длине закрепленной заготовки 100 мм), т.е. перекос осей перемещаемой заготовки от положения от угла наклона α1 до угла наклона α2 | не более 0,08 мм |


3. УСЛОВИЯ ЭКСПЛУАТАЦИИ
3.1. Перед установкой на верстак, необходимо расконсервировать.
3.2. Установить на стол станка, закрепить болтами по ГОСТ 13152.
3.3. Закрепить заготовку, перемещая подвижную губку с помощью ходового винта.
3.4. После того как корпус тисков установлен по вертикали, сначала закрутить выступающий винт, затем затянуть фиксирующие гайки. Установить по горизонтали и затянуть поворотную платформу.
3.4. Смазку направляющих винтовой пары и других трущихся поверхностей производить раз в смену с предварительной очисткой этих мест от стружки, пыли, грязи.
3.5. Осевой люфт ходового винта устраняется регулировочным винтом.
3.6. Условия эксплуатации – ГОСТ 15150 в закрытом помещении при отсутствии паров агрессивных веществ, вызывающих коррозию.
Не допускается при затягивании ходового винта тисков для фиксации заготовки, применять ударные нагрузки на рукоятку зажима, а так же дополнительные усилители. Это приводит к снижению точностных характеристик или поломке.
4. КОМПЛЕКТНОСТЬ
В комплект входят:
- тиски в сборе;
- паспорт.
5. ТРЕБОВАНИЯ БЕЗОПАСНОСТИ
5.1. Рукоятка и накладные губки не должны иметь забоин и заусенцев.
5.2. Тиски должны иметь устройство, предотвращающее полное вывинчивание ходового винта из гайки.
5.3. Отверстие головки винта должно иметь с двух сторон фаски для предохранения рук рабочего от защемления.
5.4. Крепление должно быть надежным, исключающим самопроизвольное ослабление в процессе работы.
5.5. Запрещается применять ударную нагрузку на рукоятку при зажиме и удлинении рукоятки.
5.6. Должны выдерживать проверку на прочность с превышением усилия зажима на 25%.