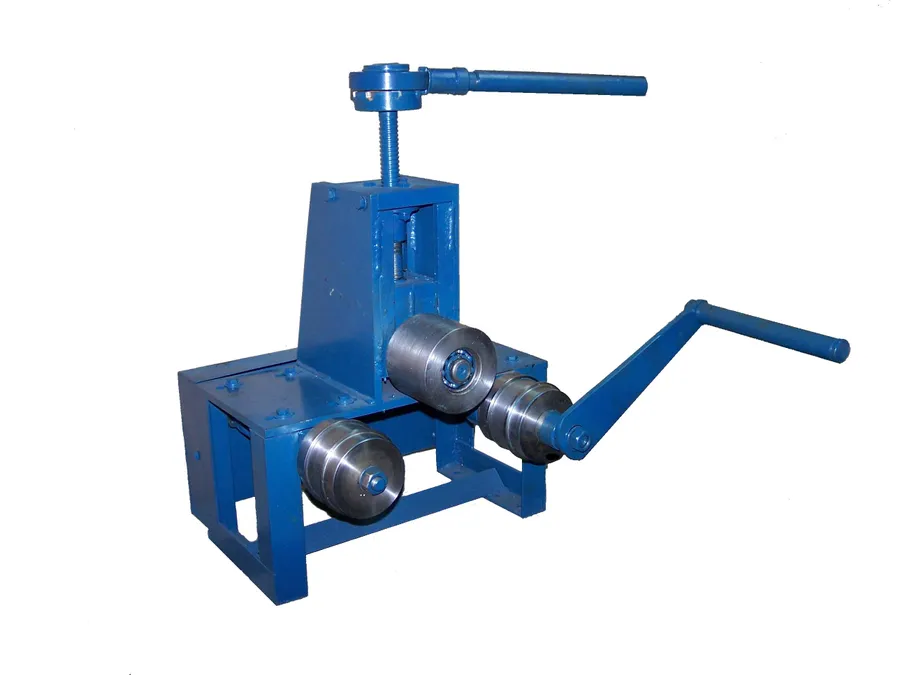
МГ-0050-П-Р
Металлица
Уточняется
Подтвердим стоимость, комплектацию и срок поставки после получения заявки.
Есть вопросы? +7 (987) 770-00-85Описание
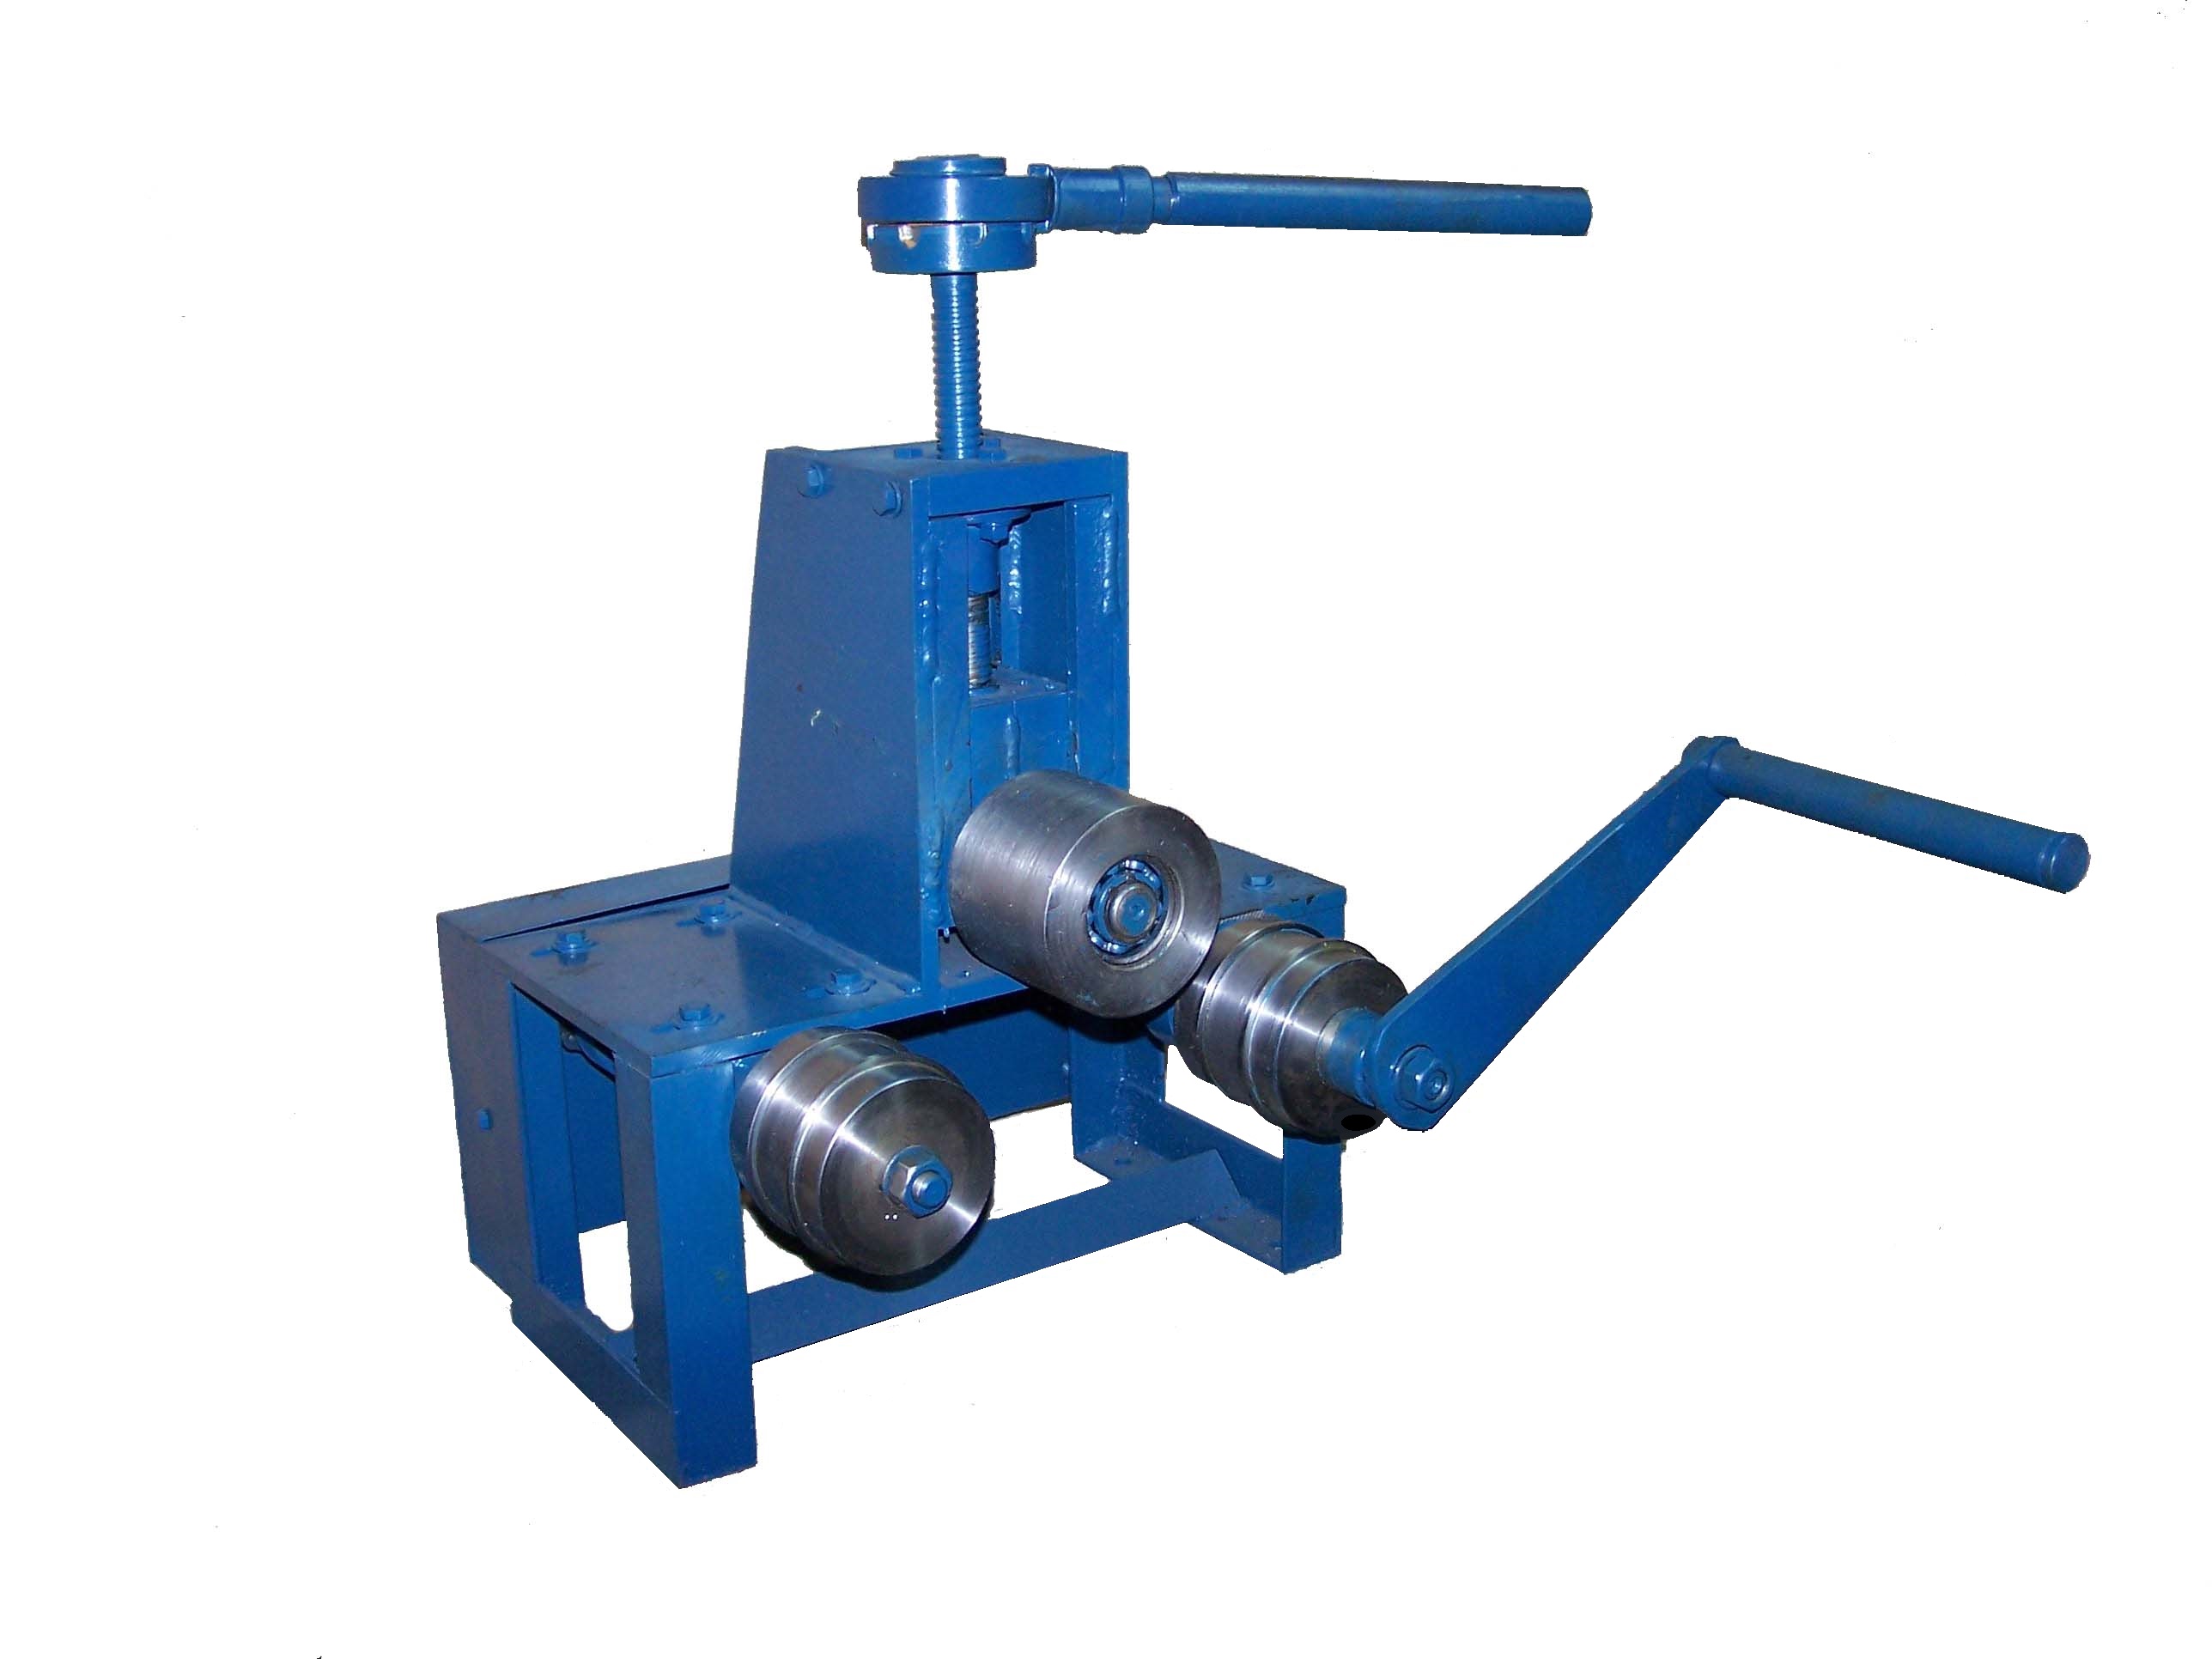
Станок профилегибочный ручной МГ-0050-П-Р позволяет гнуть прямоугольную и квадратную профильные трубы, полосу из стали обыкновенного качества по ГОСТ 380-94 шириной до 50 мм и толщиной до 4 мм.
Профилегибочные станки работают по следующей схеме: профильный или любой другой материал подается в рабочие валки. Выполняя вращение, они выполняют давление на заготовку, при этом придавая, ей необходимую толщину или выполняют сгибание до нужной формы.
Станок профилегибочный предназначен для эксплуатации в условиях умеренного климата, категория размещения 3 по ГОСТ15150-69
Станок профилегибочный состоит из следующих основных частей
1. — рама;
2. — рукоятка привода;
3 — цепная передача;
4 — опорные ролики;
5 — прижимной ролик;
6 — винт;
7 — храповой механизм;
8 — рукоятка прижима;
9 — защитный кожух.
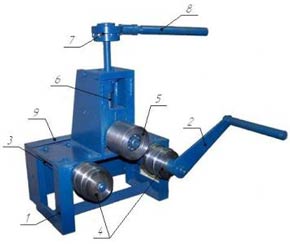
Станок профилегибочный должен быть жёстко установлен и закреплён через специальные отверстия в раме четырьмя болтами (болты в комплект не входят). Перед началом работы убедиться, что станок профилегибочный закреплён. Проверить наличие и крепления кожуха 9. Проверить механическую часть: — надёжность всего крепежа, отсутствие люфтов; — правильность всех настроек (опорные ролики 4 должны располагаться в одной плоскости); — натяжку цепи. После выполнения перечисленных требований необходимо настроить ролики на ширину изгибаемой детали: — открутить гайки крепления опорных роликов 4 ключом . — снять опорные ролики с валов. — установить требуемую ширину ручья роликов (20-30-40-50мм), поменяв их местами или развернуть на 180°. Ширину ручья роликов устанавливаем больше ширины заготовки, т.к. при изгибании происходит небольшая деформация (расплющивание) заготовки. — установить ролики на валы со шпонкой и закрепить с помощью гаек. Далее с помощью рукоятки 8 поднять прижимной ролик 5 в верхнее положение. Изгибаемую деталь расположить между опорными 4 и прижимным 5 роликами рис.2 ( заготовку располагать наиболее широкой плоскостью в ручьи опорных роликов 4). С помощью вращения рукоятки прижима 8 через храповой механизм 7 плавно опускать прижимной ролик 5 (1/2 оборота) на величину, необходимую для формирования требуемого радиуса изгиба. Подача изгибаемой детали осуществляется вращением рукоятки привода 2, с помощью опорных роликов, связанных между собой цепной передачей 3. Для снятия готовой детали необходимо выдвинуть фиксатор из храпового механизма 7 и повернуть на 180°. Затем вращением рукоятки прижима 8 поднять прижимной ролик и освободить деталь.

Характеристики
- Диаметр валов, мм
- 30
- Диаметр нижних роликов, мм
- 90
- Диаметр верхнего ролика, мм
- 100
- Рабочий ход верхнего ролика, мм
- 150
- Длина, мм
- 420
- Ширина, мм
- 430
- Высота, мм
- 520
- Масса, кг
- 32